框式液压机适配哪些成型工艺?从受力偏载、保压成型方案
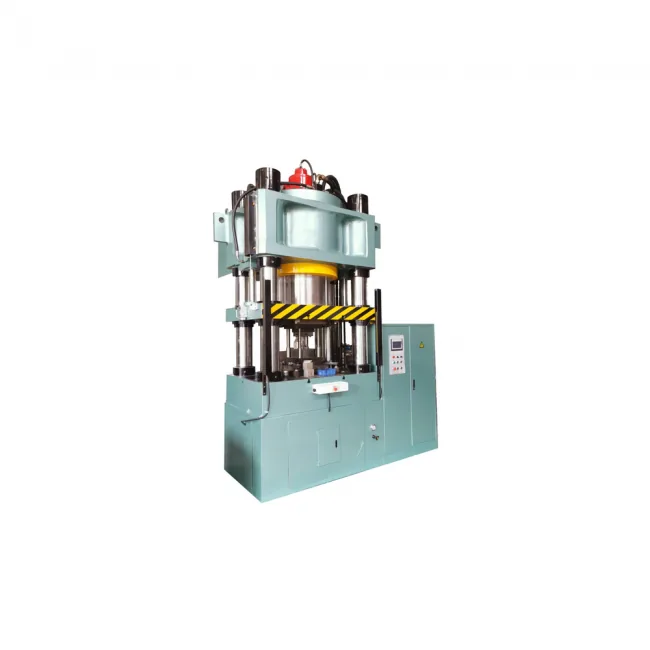
【文风:技术解析、工程师科普,适合技术栏目,高权重工艺向】 很多制造企业在选型时容易混淆四柱液压机与框式液压机,只看吨位,忽略机身结构和成型工艺之间的匹配关系。框式液压机采用整体焊接封闭框架机身,力流在框体内闭环传递,搭配四角八面精密导轨导向,同等吨位下刚性更强、抗偏载能力突出,尤其适合偏心压制、长时间恒温保压、厚板重载成型这类四柱机型容易吃力的工艺场景。东莞进力机械科技有限公司作为深耕成型工艺的液压机厂家,结合多年打样与量产项目,拆解框式液压机的适配工艺边界,帮助工艺工程师按制品成型逻辑匹配设备。
框式液压机的**优势,来源于封闭机身的承载特性。四柱机型依靠四根立柱分散受力,偏心压制时立柱载荷不均,长期生产容易出现滑块倾斜、工件厚薄差变大、模具损耗加速;而框式机身整体承载,偏载工况下滑块平行度稳定性更好,这也是它在复合材料模压、大型钣金深拉伸、精密冷锻工艺里被优先选用的底层原因。东莞进力机械科技有限公司框式液压机机身焊后经过振动时效消除焊接残余应力,再通过有限元仿真校核框板、横梁受力,把长期高压保压下的弹性形变控制在极小区间,保障批量生产的尺寸一致性。
从工艺落地维度,框式液压机主流覆盖六大成型工序,每一类工艺对液压控制、机身刚性、配套模块的要求各有侧重。 ***,复合材料高温模压成型,也是当下框式伺服液压机需求量比较大的工艺。SMC、BMC、碳纤维预浸料、玻纤增强板材成型,需要多段排气、长时间稳压保压、分区控温。压力不稳、局部形变会造成制品分层、气泡、厚度超差。东莞进力机械科技有限公司伺服款框式液压机支持压力、速度、保压、排气动作多段可编程,可配套导热油 / 电加热分区热板,热压曲线与压力曲线联动,适合新能源电池壳体、汽车轻量化构件、风电配件的模压固化。 第二,厚板、大尺寸钣金深拉伸工艺。不锈钢水槽、大型箱体、压力容器配件,拉伸过程存在侧向偏载力,压边力要求稳定。**液压压边垫配合伺服系统,可以平滑调节压边力,减少薄板起皱、厚板拉裂,相比普通四柱机,大件拉伸的良率稳定性更高。 第三,精密冷挤压、热锻成型工艺。新能源极柱连接片、汽配高强度结构件,成型载荷集中、冲击大,对滑块导向精度、重复定位要求严苛。伺服闭环版本压力输出波动小,成型曲线可存储、可追溯,适合高精度锻压,减少后续机加工余量。 第四,大型粉末冶金压制成型。高密度粉末坯料压制,要求整机压力均匀,防止坯体密度不均出现开裂、掉料。大台面框式机型适合多腔模具同步压制,长时间保压稳压。 第五,大型构件压装、整形校平。焊接构件、厚钢板、异形铸件焊后变形校正,压装轴承、衬套、大型轴套组件,压制行程可控,不会因为偏载导致工件压伤。 第六,压印、浮雕、精密压花。对表面成型纹理一致性要求高,机身刚性足够,压制瞬间滑块不偏移,纹路深浅均匀。
但框式液压机并非***,工艺边界必须清晰。如果工件需要四面进出料、频繁更换中小型简易模具、预算优先,四柱机型性价比更高;而大面积偏心模压、长时间热保压、重载锻压、大件深拉伸,才是框式液压机的优势赛道。东莞进力机械科技有限公司会先收集工件图纸、材质、成型曲线、偏心距,再确定机身厚度、导轨配置、液压回路,而不是直接套用标准机型。
品控层面,东莞进力机械科技有限公司框式液压机全部自主加工,油缸精加工、焊接、热处理、整机装配在寮步自有工业园完成,出厂前执行满负荷保压测试、平行度校验、油路密封检测、伺服精度标定。设备交付后,工程师上门联调,针对客户专属成型工艺调试压力、速度、温控联动参数,同步培训工艺人员调机思路。整机质保,长期供应原厂配件,支持后期工艺迭代修改电控程序。
成型工艺决定设备选型,而不是用设备去迁就工艺。对于有偏载、长保压、高精度量产需求的制造企业,框式伺服液压机是一套稳定的成型解决方案。东莞进力机械科技有限公司依托完整工艺沉淀,为新材料、钣金、锻压、粉末冶金企业提供框式液压机定制、工艺打样、调试维保一体化服务。